

Wanneer kopers vergelijkenrolvormingmachines, snelheid is vaak een van de eerste specificaties die ze controleren. De machinesnelheid wordt meestal uitgedrukt in meter per minuut, maar dit getal alleen bepaalt niet de werkelijke productiecapaciteit. Een machine die met een snelheid van 20 m/min draait, produceert mogelijk niet twee keer zoveel afgewerkte profielen als een machine die met een snelheid van 10 m/min draait, als de productielijn veelvuldig ponsen, snijden, versnellen of materiaalwissels omvat.
Voor inkoop is de zinvollere vraag hoe snel de volledige lijn acceptabele profielen kan produceren onder het vereiste materiaal, de profielgeometrie en de productieomstandigheden.
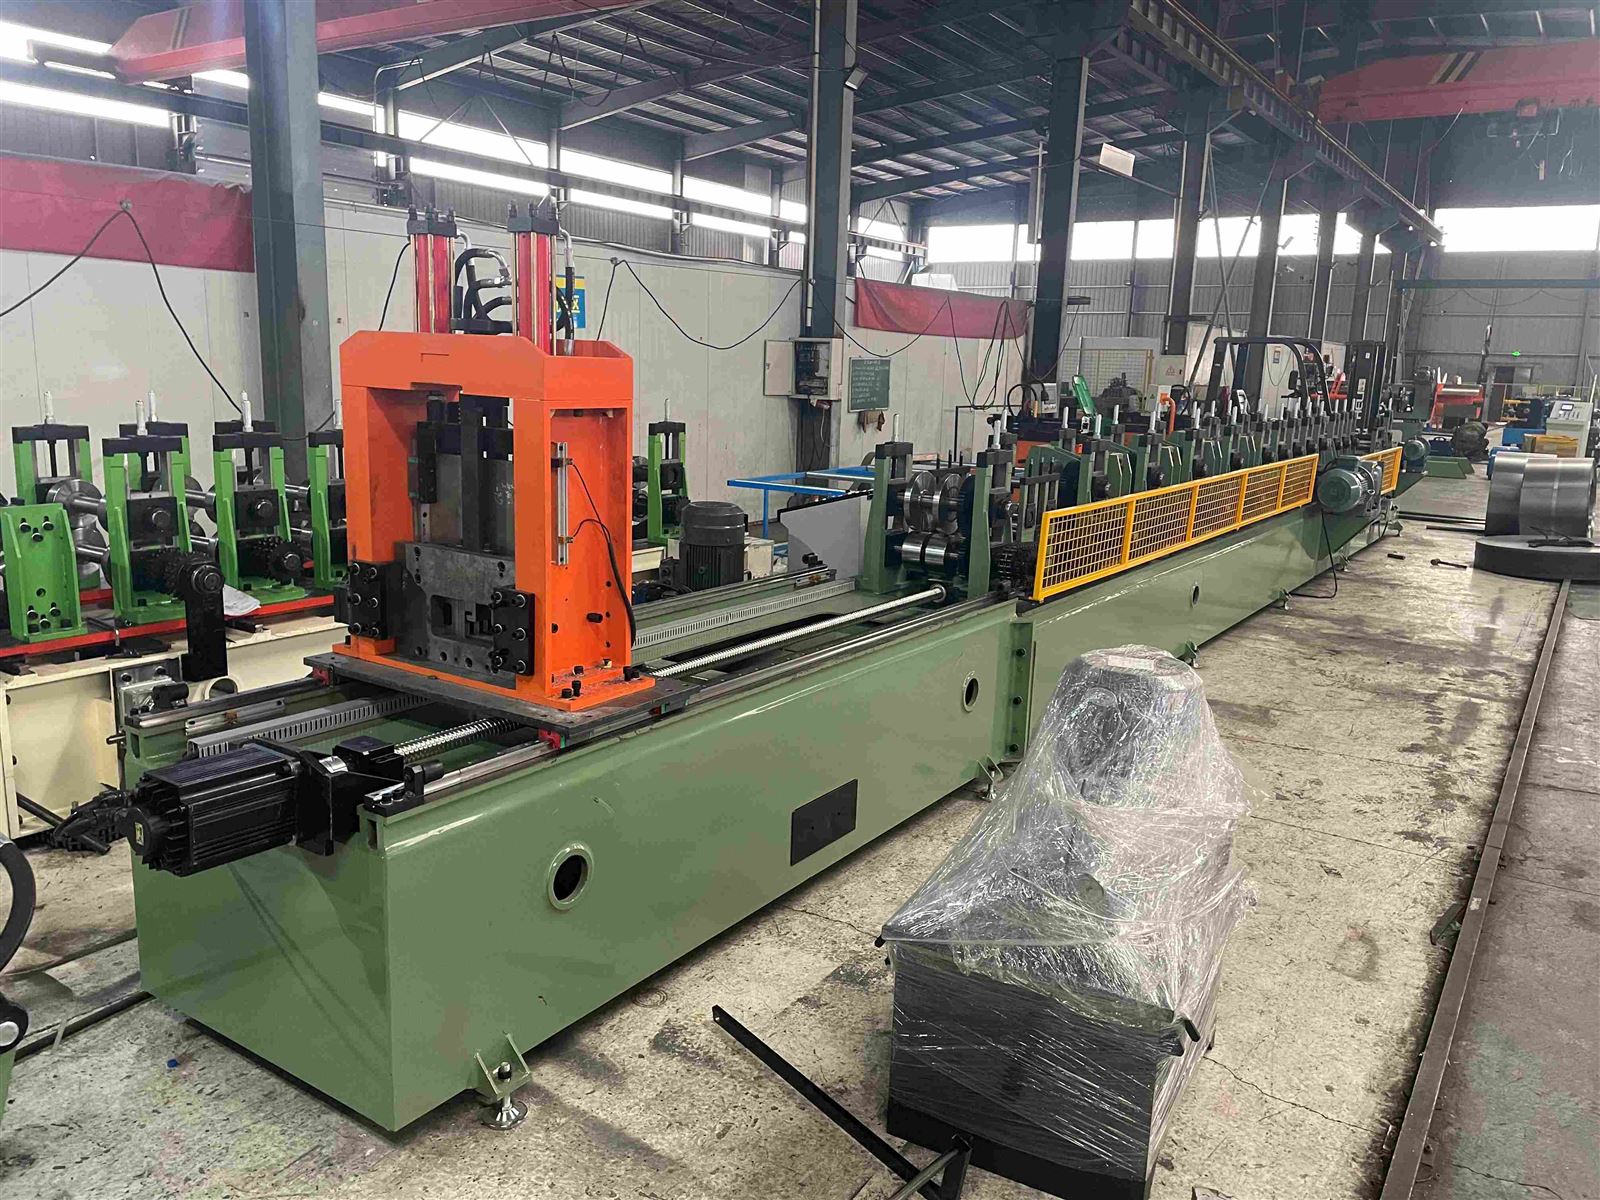
Wat is de normale bedrijfssnelheid van een rolvormmachine?
Er bestaat niet één standaardsnelheid voor iedereenrolvormingmachines. Het geschikte werkbereik hangt af van het product dat wordt gevormd, de materiaaldikte, de profielgeometrie, het aantal vormstations, de ponsvereisten, de snijmethode en de vereiste maatnauwkeurigheid.
Eenvoudige dakpanelen kunnen over het algemeen worden ontworpen voor hogere continue vormsnelheden dan complexe structurele profielen, omdat de dwarsdoorsnede mogelijk minder vervormingsstappen vereist. AC- of Z-gording met meerdere bochten en geïntegreerd ponsen kunnen een ander werkbereik vereisen.
Daarom moeten kopers de aanbevolen werksnelheid voor het specifieke profiel vergelijken in plaats van de maximale snelheden tussen niet-gerelateerde machines te vergelijken.
Waarom draaien verschillende rolvormmachines met verschillende snelheden?
Het vormingsproces is gebaseerd op geleidelijke vervorming. Elk rolstation verandert een specifiek deel van de strip en het materiaal moet stabiel blijven terwijl het door het volledige vormgedeelte gaat.
De machinesnelheid wordt beïnvloed door verschillende technische omstandigheden:
- Profielgeometrie en aantal bochten
- Materiaaldikte en sterkte
- Aantal en opstelling van vormstations
- Roldiameter en vormmethode
- Stabiliteit van het voer
- Pons- en snijcyclus
- Vereiste maattolerantie
Een machine ontworpen voor een eenvoudig paneelprofiel kan daarom met een andere snelheid werken dan een machine die een zwaar constructiedeel produceert, zelfs als beide machines vergelijkbare aandrijfmotoren gebruiken.
Wat is het verschil tussen vormsnelheid en productiesnelheid?
Vormsnelheid beschrijft hoe snel de metalen strip door het materiaal beweegtrolvormingsectie. De productiesnelheid hangt nauwer samen met het aantal afgewerkte stukken dat de volledige lijn binnen een bepaalde periode kan produceren.
Als een machine bijvoorbeeld materiaal vormt met een snelheid van 18 m/min, heeft een afgewerkt paneel van 6 meter een onafgebroken materiaalbeweging van ongeveer 20 seconden nodig. Maar de volledige cyclus kan ook snijtijd, machineversnelling, vertraging en materiaalhantering omvatten.
Dit betekent dat kopers onderscheid moeten maken tussen:
Lineaire vormsnelheid → Cyclustijd van het afgewerkte stuk → Werkelijke productie-output
Voor bulkproductie is de werkelijke output doorgaans nuttiger dan de maximale lineaire snelheid die in een machinespecificatie wordt weergegeven.
Hoe beïnvloedt de profielvorm de haalbare vormsnelheid?
Profielgeometrie heeft een directe relatie met de vormsnelheid. Een profiel met een klein aantal geleidelijke bochten kan normaal gesproken sneller worden gevormd dan een profiel met diepe kanalen, smalle flenzen, scherpe overgangen of meerdere asymmetrische secties.
Tijdens het vormen op hoge snelheid moet de strip op de juiste plaats blijven, terwijl elk walsstation extra vervorming introduceert. Als de vormvolgorde te agressief is, kan het materiaal randvervorming, profielverdraaiing, overmatige terugvering of maatvariatie ontwikkelen.
Om deze reden moeten het ontwerp en de snelheid van het rollenstation samen worden bekeken. Het doel is niet simpelweg om de strip sneller te laten bewegen, maar om de vereiste doorsnede te behouden en tegelijkertijd de productiesnelheid te verhogen.
Waarom kunnen eenvoudige profielen sneller werken dan complexe profielen?
Een eenvoudig profiel vereist over het algemeen minder vervormingscontrole. Het materiaal kan met een hogere snelheid door de vormstations gaan omdat elk station een relatief voorspelbare verandering in de geometrie introduceert.
Complexe profielen vereisen een zorgvuldigere vervormingsverdeling. Een sectie met meerdere flenzen en krappe hoekradii kan bijvoorbeeld meer bekistingsgangen nodig hebben om overmatige spanning op één station te voorkomen.
Het verschil wordt groter wanneer het profiel ook pons-, kerf- of andere bewerkingen omvat. In deze gevallen is het vormgedeelte mogelijk niet de enige factor die de productiecyclus beperkt.
Hoe verandert de plaatdikte de aanbevolen lijnsnelheid?
De materiaaldikte beïnvloedt de vormkracht en het vervormingsgedrag. Naarmate de dikte toeneemt, moet de machine doorgaans grotere vormbelastingen aan, wat de juiste werksnelheid kan beïnvloeden.
Materiaalsterkte is ook van belang. Twee staalrollen met dezelfde dikte kunnen zich anders gedragen als hun vloeigrens verschillend is.
Om deze reden moet de aanbevolen snelheid worden geëvalueerd samen met:
| Materiële staat | Invloed op snelheidsselectie |
|---|---|
| Dun vel | Vereist doorgaans een lagere vormkracht |
| Dik blad | Vereist een grotere vormbelasting |
| Staal met hogere sterkte | Kan een meer gecontroleerde vorming vereisen |
| Gecoat blad | Vereist aandacht voor rolcontact en oppervlaktebescherming |
| Variabel materiaalaanbod | Mogelijk zijn er andere bedieningsinstellingen nodig |
De fabrikant moet het snelheidsbereik definiëren volgens de feitelijke materiaalspecificatie in plaats van één universeel nummer op te geven.
Verhoogt het verhogen van de rolvormsnelheid altijd de productie-output?
Niet noodzakelijkerwijs. Het verhogen van de lineaire snelheid kan de theoretische output verhogen, maar alleen als de rest van de productielijn dezelfde cyclussnelheid kan handhaven.
Bij hogere snelheden worden de invoerstabiliteit, de uitlijning van de rollen, de snijrespons, de ponsfrequentie en de hantering van het afgewerkte profiel belangrijker. Als een van deze processen het knelpunt wordt, kan het verhogen van de vormingssnelheid weinig verbetering van de daadwerkelijke output opleveren.
Voor een koper die een vaste hoeveelheid per dag produceert, kan het voordeliger zijn om een machine te selecteren met een stabiele werksnelheid die past bij het vereiste productiedoel, dan te betalen voor een onnodig hoge maximumsnelheid.
Hoe beperken pons- en snijcycli de algehele lijnsnelheid?
Ponsen en snijden kunnen de beperkende factoren worden in een geautomatiseerde rolvormlijn.
Als een profiel gaten op vaste afstanden vereist, moet het ponssysteem werken op basis van de materiaalaanvoerlengte. Wanneer afgewerkte stukken kort zijn, komen snijbewerkingen vaker voor en kunnen ze een groter effect hebben op de productiecyclus.
De relatie kan worden vereenvoudigd als:
Vereiste uitvoer=Lijnsnelheid × Beschikbare productietijd ÷ Lengte van het voltooide stuk
De werkelijke output zal nog steeds afhangen van het ponsen, snijden, instellen, materiaalladen en andere bedrijfsomstandigheden.
Voor kopers is dit de reden waarom de machine moet worden beoordeeld als een complete productielijn, in plaats van alleen te kijken naar de maximale snelheid van de vormsectie.
Hoe beïnvloedt de stabiliteit van de spoeltoevoer het rolvormen op hoge snelheid?
Naarmate de lijnsnelheid toeneemt, wordt een stabiele materiaaltoevoer steeds belangrijker. De strip moet het eerste vormstation op een consistente positie binnenkomen zonder overmatige zijdelingse beweging of wegglijden.
Een invoersysteem werkt normaal gesproken samen met de decoiler, geleidingsrollen en vormsectie. Een onjuiste geleiderafstelling of een onstabiele invoerdruk kunnen ervoor zorgen dat de strip van de hartlijn van de machine af beweegt.
Bij lagere snelheden zijn sommige uitlijningsproblemen mogelijk minder voor de hand liggend. Bij hogere snelheden kan dezelfde instabiliteit een merkbare profielafwijking, oppervlaktemarkeringen of onjuiste ponsposities veroorzaken.
Daarom vereist productie op hoge snelheid dat het toevoersysteem, de vormrollen en het besturingssysteem als één gecoördineerd proces werken.
Welke snelheid moet worden gebruikt bij het testen van een rolvormmachine?
Fabriekstests mogen zich niet alleen richten op de maximale snelheid van de machine. Een zinvollere test is of de machine het gewenste profiel consistent en met de afgesproken productiesnelheid kan produceren.
Tijdens het testen moeten kopers de profielafmetingen, rechtheid, oppervlakteconditie, snijlengte, gatpositie (indien van toepassing) en de stabiliteit van de automatische productievolgorde inspecteren.
Als de machine bij de afgesproken werksnelheid aan de vereiste maatspecificaties voldoet, levert dit een nuttiger productiebewijs op dan simpelweg het aantonen van de hoogst mogelijke meters per minuut.
Hoe verandert de machineconfiguratie wanneer productie op hoge snelheid vereist is?
Hogesnelheidsproductie vereist coördinatie tussen mechanische en elektrische systemen. Het invoersysteem, de vormrollen, de transmissie, de snijeenheid, de PLC, de sensoren en het verwerkingssysteem voor eindproducten moeten binnen de vereiste productiecyclus werken.
Het machineframe en het rollensysteem moeten ook bij continu gebruik uitgelijnd blijven. Elektrische bediening wordt vooral belangrijk wanneer de lijn snelle acceleratie, nauwkeurige lengtecontrole, gesynchroniseerd ponsen of vliegend snijden vereist.
Daarom is een hogesnelheidsrolvormmachine niet simpelweg een standaardmachine die sneller werkt. De volledige configuratie moet worden ontworpen rond de beoogde productiesnelheid.

Wat moeten kopers controleren bij het vergelijken van de snelheid van de rolvormmachine?
Bij het vergelijken van leveranciers moeten kopers vermijden de maximale snelheid als een onafhankelijke specificatie te beschouwen. Een nuttige technische vergelijking moet de snelheid verbinden met het daadwerkelijke product en de productieomstandigheden.
De offerte moet duidelijk de toepasselijke materiaaldikte, het profieltype, de aanbevolen werksnelheid, de maximale snelheid indien relevant, de pons- en snijconfiguratie en de verwachte productieoutput vermelden.
Voor een op maat gemaakt rolvormproject kunnen kopers de profieltekening, materiaaldikte, spoelbreedte, afgewerkte lengte, ponsvereisten en het beoogde productievolume opgeven. Met deze parameters kan de fabrikant een geschikt snelheidsbereik en machineconfiguratie bepalen op basis van het daadwerkelijke productieproces.
Conclusie
De snelheid van een rolvormmachine wordt niet gedefinieerd door één getal. Het is het resultaat van de relatie tussen profielgeometrie, materiaaleigenschappen, vormontwerp, voedingsstabiliteit, ponsen, snijden, machinestructuur en besturingssystemen.
Voor inkoop is de meest bruikbare vraag niet simpelweg: "Hoe snel kan de machine draaien?" maar "Met welke snelheid kan de complete productielijn continu mijn gewenste profiel produceren binnen de opgegeven maattoleranties?"
Deze aanpak biedt een meer realistische basis voor het vergelijken van leveranciers van rolvormmachines en het selecteren van een configuratie die past bij het daadwerkelijke productiedoel.


